传统生产线自动化升级方案:定制流水线控制系统与设备组装调试实践
📅 2026-10-29
🔖 智能机械改造,自动化设备定做,流水线控制系统,工控装置组装,设备升级维保
很多佛山本地的制造企业还在用十几年前的老线体:继电器逻辑控制、单机人工上下料、节拍靠老师傅经验掐表。订单结构一变,换型时间动辄两三个小时,OEE长期徘徊在55%上下。问题不在设备老旧本身,而在于控制系统与工艺需求已经脱节。
老线体的三个典型瓶颈
我们近两年在陶瓷、五金、家电配套行业做过大量现场诊断,发现痛点高度集中:
- 控制层封闭——PLC程序无注释、无备份,改一个动作要停线半天;
- 信息断点——设备状态靠巡检记录,故障停机无法追溯;
- 机械与电控不匹配——气缸节拍跟不上新工艺要求,定位精度衰减到±0.5mm以上。
这类线体并非没有改造价值,关键在于用智能机械改造的思路做系统性重构,而不是局部打补丁。
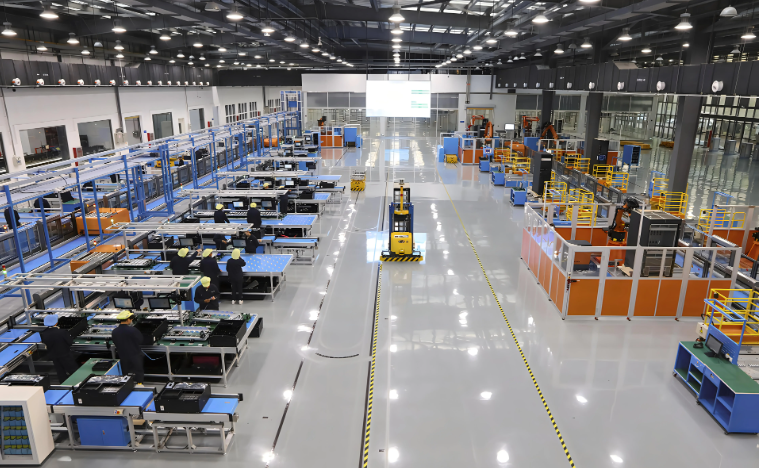
核心在于控制系统与执行机构的协同
定制化的流水线控制系统是整个升级方案的中枢。我们通常以主流PLC(如西门子S7-1200/1500或三菱FX5U)为控制核心,搭配伺服驱动与视觉检测模块,把节拍控制精度做到±20ms以内。对于多工位协同场景,采用分布式I/O加工业以太网架构,布线量可减少约40%。
执行端则根据工艺做自动化设备定做:搬运模组、定位夹具、剔除机构按节拍反推选型。工控柜内的工控装置组装同样不能马虎——端子排布、强弱电隔离、散热风道都要按现场环境定制,否则后期故障率会明显偏高。
选型时值得关注的几个参数
- 控制周期与I/O点数余量(建议预留20%以上);
- 伺服系统的重复定位精度与过载能力;
- 是否支持OPC UA或Modbus TCP,便于后续接入MES;
- 备件通用性——尽量选用本地有库存的主流品牌。
调试与维保决定改造的最终收益
设备组装完成只是开始。现场调试阶段要做空载联动、带载爬坡和连续72小时稳定性验证,把互锁逻辑、急停回路、异常报警逐项过一遍。我们一般会同步交付程序备份、I/O点表和操作手册,方便企业后续自主维护。
长期的设备升级维保同样重要。建议每季度做一次控制柜除尘与端子紧固,每半年校验一次传感器与伺服参数。铭悦提供从方案设计、柜体组装到年度维保的闭环服务,帮助产线把OEE稳定提升15%—25%。
对于多品种小批量的生产模式,可重构、可扩展的流水线控制系统,正在成为制造企业应对订单波动的底层能力。